作者: 福流电子发表时间:2026-10-23 11:16:27浏览量:1【小中大】
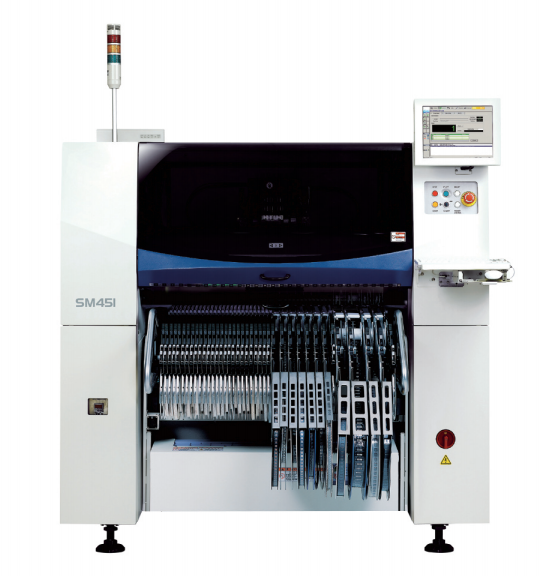
新的SMT车间在规划产线布局时,方案改了好几版:印刷机放在最左边,贴片机放在中间,回流焊放在最右边——听起来是按照工艺流程排的,但操作员走路距离太长,物料搬运路线曲折,设备维护通道不够。布局不是简单地把设备排成一排,而是让物料流动、人员操作、设备维护都能高效顺畅。
工艺流程是布局的基本逻辑
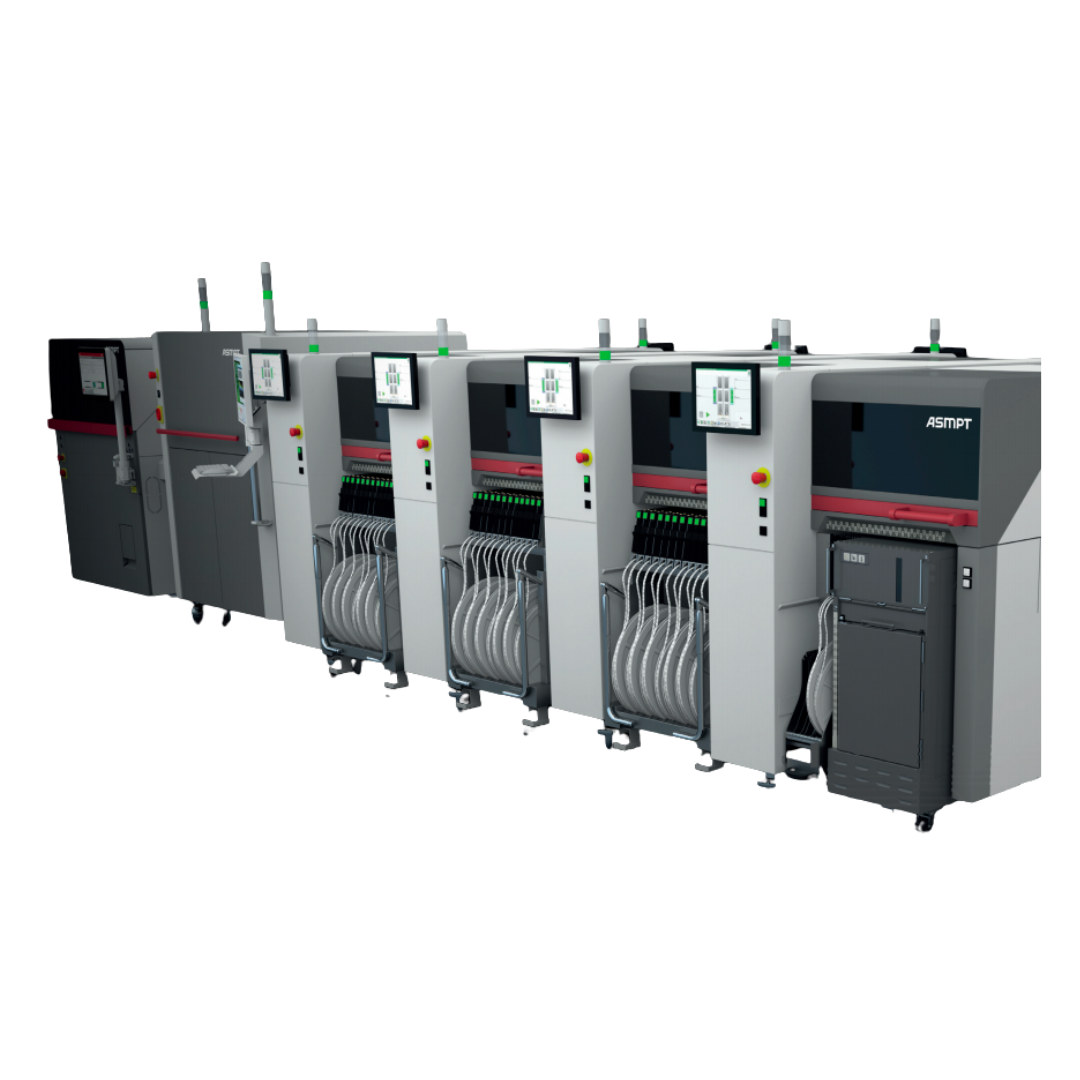
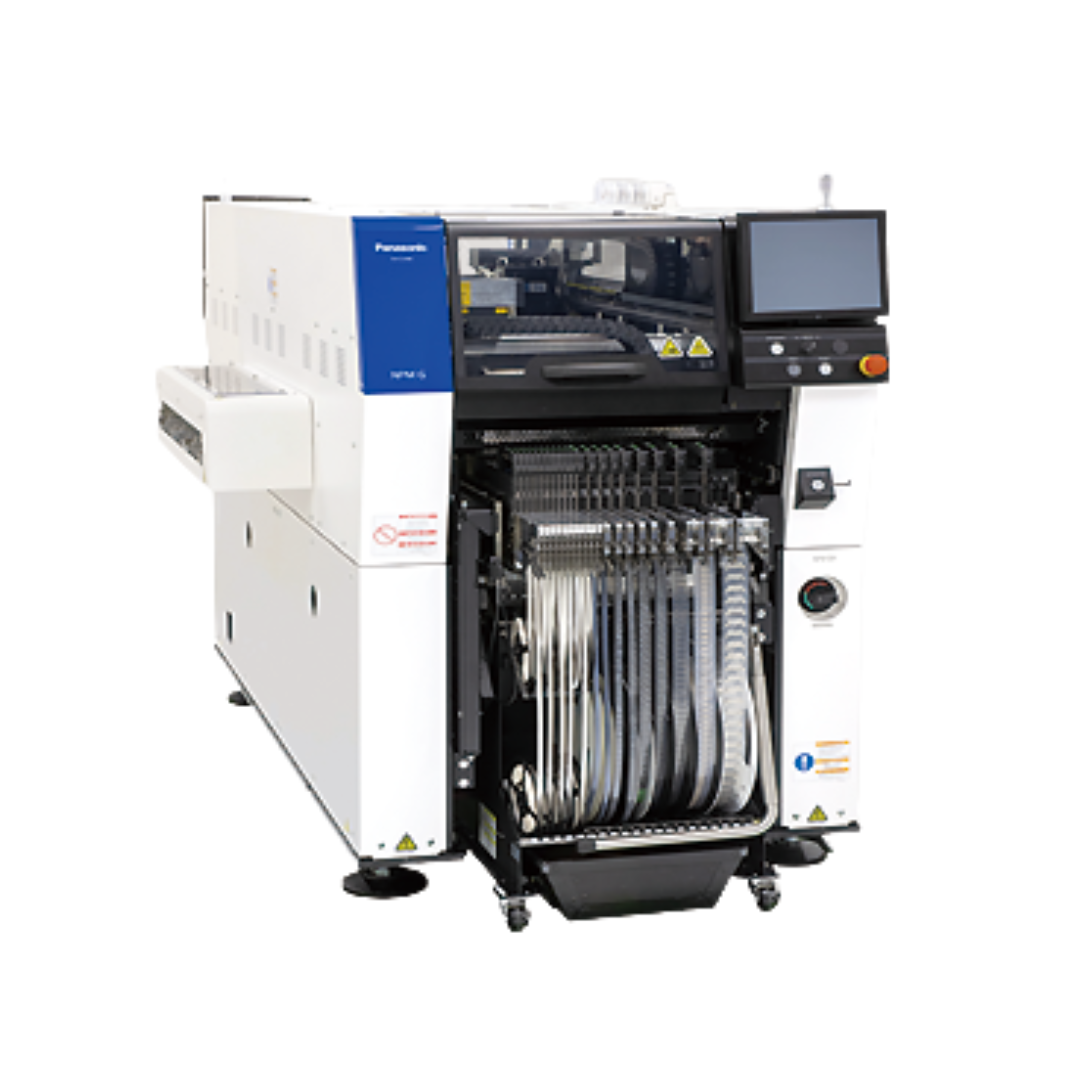
SMT生产线的工艺流程相对固定:上板→锡膏印刷→SPI检测→贴片→回流焊接→AOI检测→收板。SMT生产线设备的布局顺序应该按照这个流程来排列,避免物料在产线中走回头路或交叉流动。
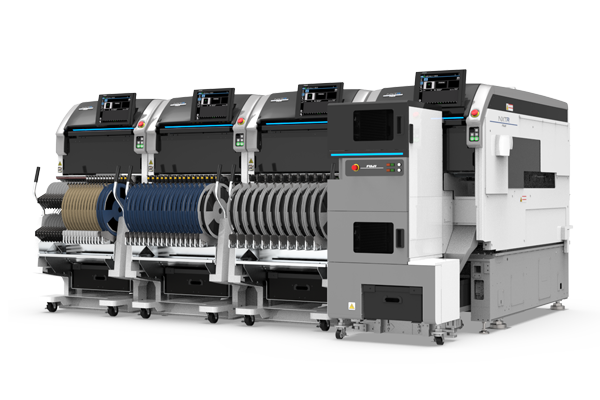
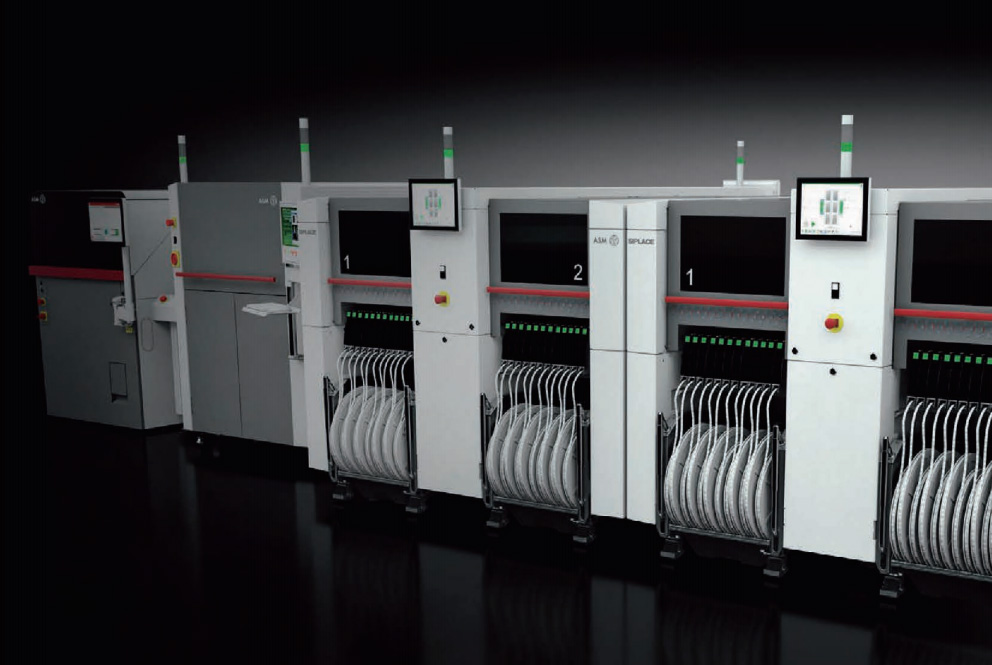
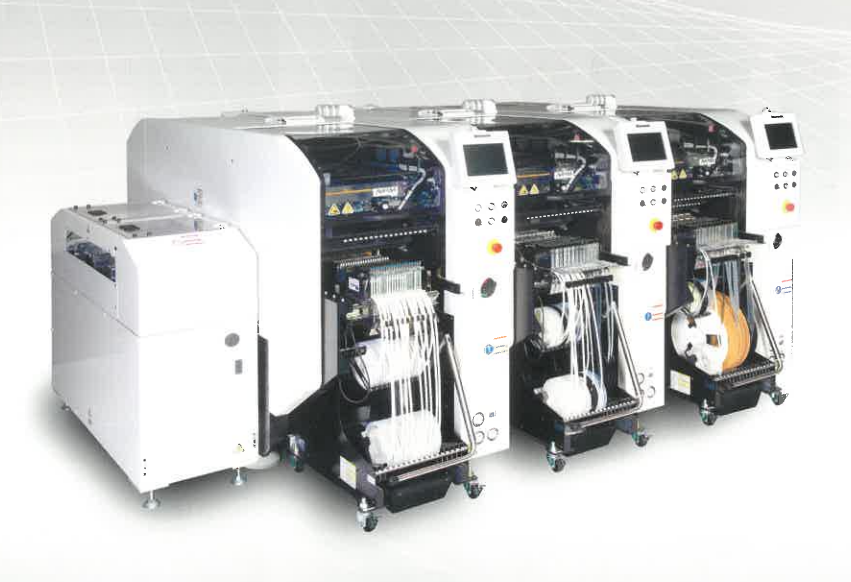
标准的直线型布局是多数工厂的选择:设备按照工艺流程从入口到出口一字排开,物料从一端进入,成品从另一端流出。这种布局的优点是流程清晰、管理简单,但缺点是产线较长时,操作员从一端走到另一端需要较长时间。
U型布局则是在车间面积受限或需要一人操作多台设备时的替代方案:设备排列成U形,入口和出口在同一侧,操作员只需在U型内部活动即可兼顾前后工序。物料供应集中在U型开口一侧,减少搬运距离,这种布局在空间紧凑的工厂中有明显优势。
设备之间的间距设计
SMT生产线设备的间距不只是“够放就行”,还关系到操作和维护效率。印刷机与贴片机之间的缓冲段长度,决定了当贴片机短暂停顿时,印刷机是否必须跟着停机。至少2-3块板的缓存空间,能够吸收短时间的节奏波动,避免上游设备频繁启停。
设备前后两侧留有足够的通道宽度,也是布局中容易被忽略的细节。操作员需要从设备后方进行维护和检修,后方通道至少需要60-80cm。如果多线并排布置,还要考虑线间通道的共用问题,避免通道过窄导致设备门无法完全打开。

物料流动与人员动线
物料供应是布局中的核心考量之一。SMT生产线设备通常需要大量供料器和电子元件,若物料存放区与产线距离过远,换料时间就会被拉长,影响设备运行效率。合适的做法是:按产线分布设置多个小型物料暂存区,缩短供料器从备料到上线的搬运距离,而不是全厂只有一个中央仓库。
操作员和维修人员的动线同样值得纳入规划。如果操作员每天需要在产线两端来回走动多次,累计的步行时间可能超过1小时。缩短主要操作区域之间的距离、将常用工具和备件放在设备附近,可以有效减少人员移动的时间消耗。
不同产品类型的布局差异
生产多种小批量产品的工厂,布局上需要更多的灵活性。可移动的缓存轨道、可调节高度的接驳台、标准化的设备接口,都是为了让产线能够根据产品类型快速调整。大批量单一产品的工厂则更适合固定式布局,重点关注设备之间的传输平稳性和节拍匹配度。
SMT生产线设备的布局没有标准答案,但有基本原则。按照工艺流程排列、保证合适的设备间距、优化物料和人员动线,是布局中不可妥协的三个核心要素。布局定了,产线的效率基础也就定了。早一点考虑这些因素,比设备进厂后发现通道不够、物料搬运路线过长再去调整,要省事得多。
扫一扫,关注我们