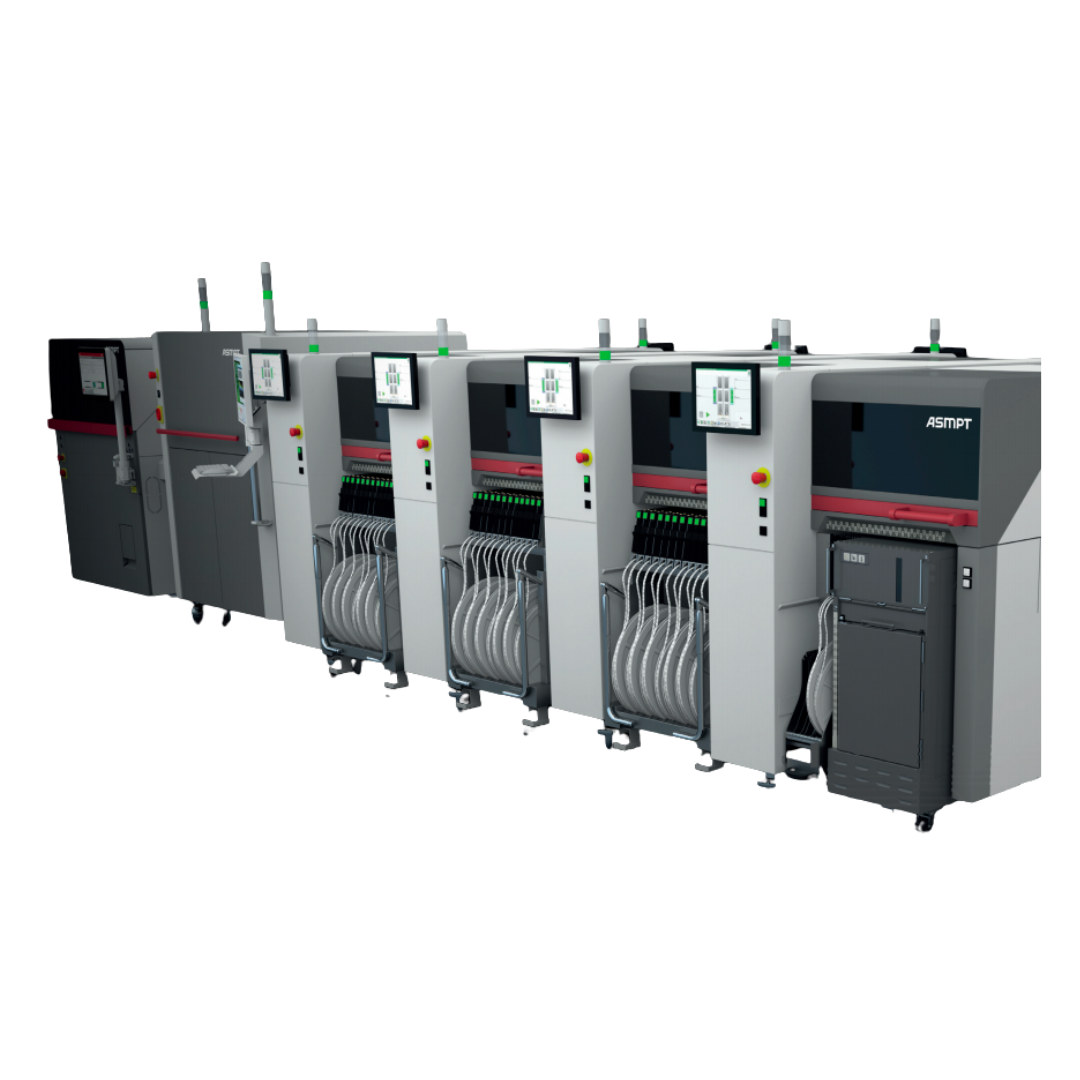
新的SMT车间在规划产线布局时,方案改了好几版:印刷机放在最左边,贴片机放在中间,回流焊放在最右边——听起来是按照工艺流程排的,但操作员走路距离太长,物料搬运路线曲折,设备维护通道不够。布局不是简单地把设备排成一排,而是让...[查看详情]
浏览次数 : 85
设备买了,线也搭好了,可SMT贴片机设备的利用率就是上不去。很多工厂把原因归咎于设备老化或速度不够快,但实际跟踪下来会发现:设备本身的节拍并没有太大问题,真正拖累利用率的是设备之外的管理环节。[查看详情]
浏览次数 : 129
SMT车间里,因为物料准备不到位造成的停机,占了总停机时间的很大一部分。YAMAHA贴片机本身跑得再快,前面没料可贴,一切都是白费。减少这类停机,核心思路是:把“换线时才做的事情”提前到“换线前做完”。[查看详情]
浏览次数 : 129
一个板子上有0201电阻,也有大型BGA,还有几个细长连接器。贴装顺序怎么排?先贴大的还是先贴小的?如果顺序排得不好,贴装头在高速运动中可能撞到已经贴好的高元件,或者BGA贴上去之后,旁边的元件被挤偏。西门子贴片机在处理复杂元件组...[查看详情]
浏览次数 : 104
设备运行了几年,每天还是照常生产,数据也在记录,但操作员和技术员的注意力往往只放在报警停机和当天的抛料率上。其他数据?没人看。直到哪天设备精度突然恶化,才发现异常信号其实早就出现了——只是一直被忽略。韩华贴片机长期使用后...[查看详情]
浏览次数 : 124
一条产线三台机,一号机忙得要命,二号机慢悠悠,三号机闲得发慌——这不是设备问题,这是任务分配没做好。多机协同生产不是把板子往第一台机一放就完事了,而是要把贴装任务合理分配到每一台韩华贴片机上,让所有设备同时动起来、同时结...[查看详情]
浏览次数 : 150
不同类型的来料偏差,韩华贴片机有对应的校正方法。[查看详情]
浏览次数 : 177
换线是SMT生产中最频繁的操作。更换产品时,操作员的动作往往是:调出新程序,装好供料器,试贴一片,首件确认通过就开干。听起来没什么问题,但为什么有的换线只需要15分钟,有的却要折腾一个小时?[查看详情]
浏览次数 : 132
贴片机贴完一块板只需要60秒,但回流焊要跑90秒。贴片机等回流焊,前面堆了一堆板子;回流焊等贴片机,炉子空烧了半天。这是SMT产线最常见也最容易被忽视的效率陷阱。[查看详情]
浏览次数 : 117
密度不同、元件数量不同、贴装要求不同,如果JUKI贴片机用同一套配置去跑,不是高速机被低密度板浪费产能,就是泛用机被高密度板压垮,整条线的效率没法看,换线后的调试时间也拖慢了节奏。高低密度板混产,怎么让JUKI贴片机都能跑出效益...[查看详情]
浏览次数 : 135
扫一扫,关注我们